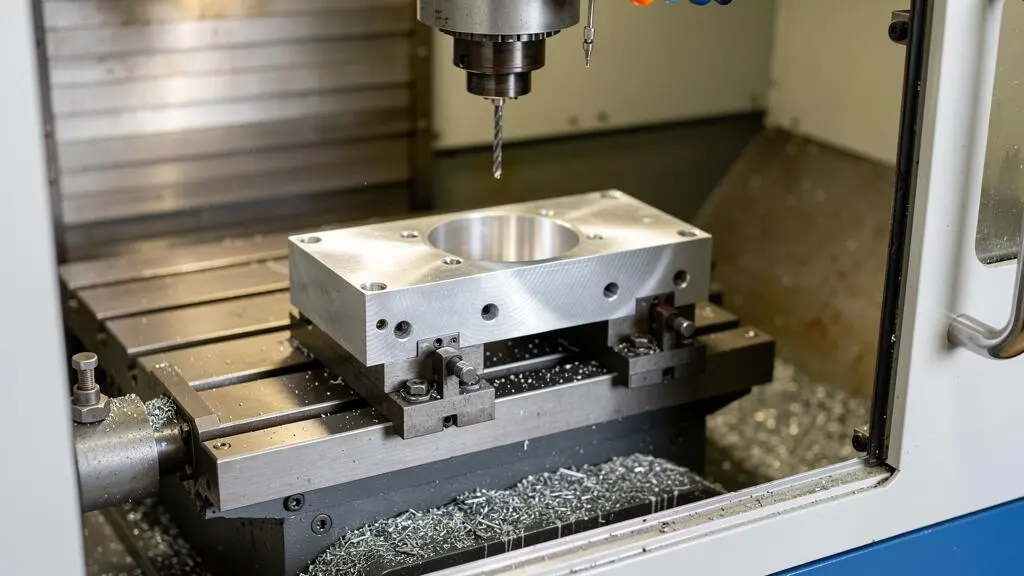
Pour éviter un surcoût d’usinage sur une pièce mécanique sur mesure, il faut réserver les tolérances les plus exigeantes aux caractéristiques réellement fonctionnelles : surfaces d’appui, alésages de centrage, ajustements et positions d’assemblage. Les dimensions secondaires peuvent relever de tolérances générales adaptées, tandis que la géométrie et les états de surface doivent être spécifiés selon leur utilité.
La bonne méthode consiste à partir du fonctionnement de la pièce, à traduire ses contraintes sur le plan, puis à vérifier la faisabilité et les moyens de contrôle avec l’usineur. Une précision supérieure à celle nécessaire n’améliore pas forcément le produit, mais peut compliquer sa fabrication.
Pourquoi une tolérance trop serrée peut augmenter le prix d’usinage
Une exigence de précision n’est pas neutre pour la préparation d’une pièce : elle doit être confrontée aux surfaces réellement fonctionnelles et aux possibilités de fabrication. L’analyse proposée dans cet aspect financier du tolérancement rappelle l’intérêt d’examiner les spécifications dès la conception, plutôt que d’attendre l’atelier pour découvrir les difficultés.
Une tolérance particulièrement serrée peut nécessiter des passes de finition supplémentaires, un bridage spécifique, davantage de reprises ou des contrôles métrologiques plus élaborés. Ces opérations peuvent peser sur le devis. Leur nécessité dépend toutefois de la machine, du matériau, de la géométrie et de l’organisation de l’atelier.
Le problème apparaît notamment lorsque toutes les cotes reçoivent la même exigence sans justification fonctionnelle. Un diamètre servant au centrage peut demander une précision particulière, tandis qu’un contour extérieur uniquement destiné à définir l’encombrement peut accepter des variations plus importantes. Réserver les exigences les plus contraignantes au centrage peut ainsi éviter de mobiliser inutilement des opérations de finition ou des contrôles spécifiques sur le contour. Le gain éventuel dépend des moyens de fabrication et de vérification réellement nécessaires.
Lorsqu’un plan comporte des surfaces d’appui, des alésages ou des positions de perçage critiques, un échange avec un atelier d’usinage permet de distinguer les tolérances réellement indispensables de celles qui risquent d’augmenter inutilement les coûts de fabrication. Faire appel à un fabricant de pièces mécaniques près de Grenoble, comme Lauvitec, permet de bénéficier d’un dialogue entre bureau d’études et atelier pour examiner la faisabilité technique des pièces avant leur mise en production.
Quelles tolérances inscrire sur le plan de la pièce ?
Un plan exploitable distingue les dimensions à respecter, les défauts géométriques admissibles et les exigences de finition. Ces indications sont complémentaires : aucune ne remplace automatiquement les autres.
Les tolérances dimensionnelles des interfaces fonctionnelles
Une cote nominale indique la dimension recherchée. Sa tolérance définit les écarts admissibles. Elle peut être bilatérale, par exemple avec des écarts positifs et négatifs, ou unilatérale lorsque la variation n’est autorisée que d’un côté de la valeur nominale.
Pour un arbre monté dans un alésage, le choix des limites dimensionnelles conditionne le jeu ou le serrage de l’assemblage. Pour deux perçages de fixation, leur diamètre doit être cohérent avec les éléments de fixation ; leur position peut également être déterminante.
Pour justifier ces limites, il faut d’abord déterminer le jeu, le centrage ou la position que l’assemblage doit garantir. On identifie ensuite les dimensions qui contribuent à cette fonction, puis on répartit entre elles les variations admissibles en tenant compte de leurs interactions. Les limites retenues doivent enfin être confrontées aux possibilités de fabrication et de contrôle. Une valeur ne se déduit donc pas du seul diamètre nominal : c’est son effet sur le fonctionnement de l’ensemble qui justifie la tolérance demandée.
Les tolérances générales pour les dimensions secondaires
Pour les dimensions linéaires et angulaires qui ne disposent pas d’une tolérance individuelle, la norme NF EN 22768-1 définit un cadre de tolérances générales, à condition que sa référence soit portée sur le dessin. Cette convention évite de tolérancer séparément chaque dimension secondaire, sans dispenser de spécifier les cotes fonctionnelles qui nécessitent des exigences particulières.
La classe choisie doit rester compatible avec les fonctions de la pièce et les possibilités de fabrication. Il serait risqué de considérer qu’une simple référence générale garantit tous les ajustements, les positions de perçage ou les défauts de forme.
Les tolérances géométriques et les références
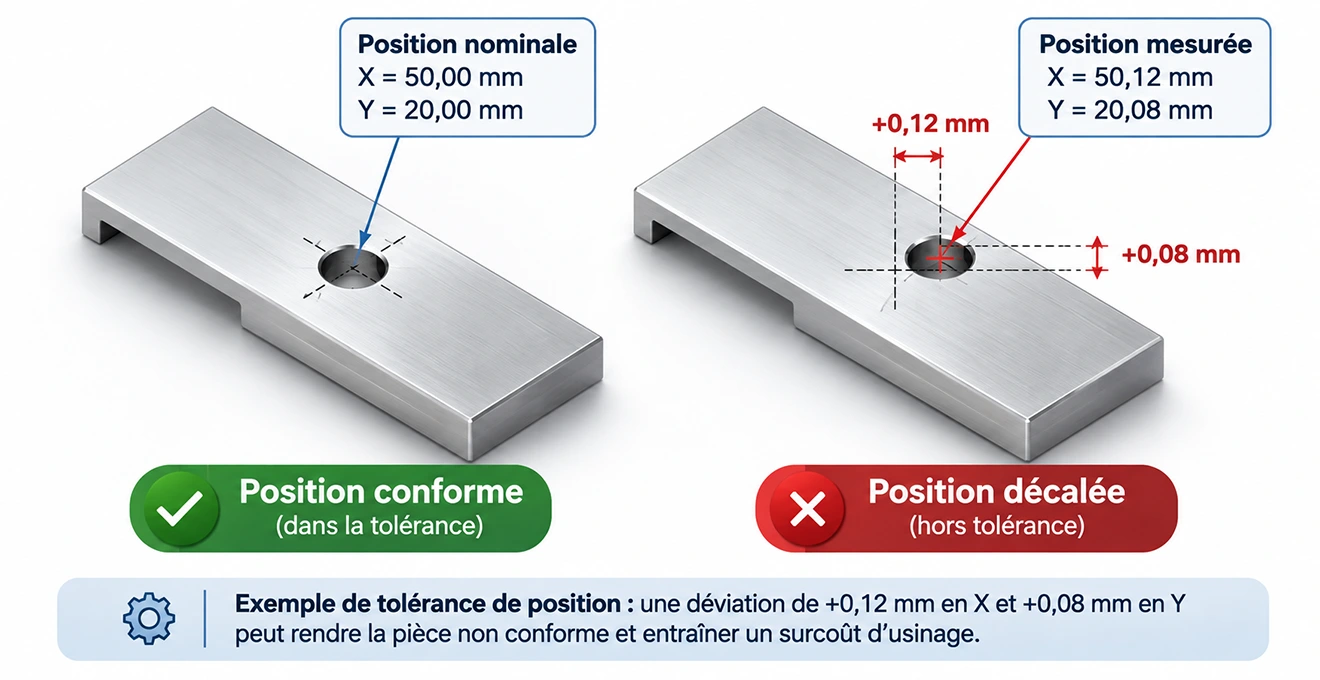
Une dimension conforme ne garantit pas à elle seule une géométrie correcte. Un perçage peut avoir le bon diamètre tout en étant mal placé ; une face peut respecter sa cote d’épaisseur sans présenter la planéité nécessaire à son appui.
Selon la fonction, le plan peut devoir préciser plusieurs caractéristiques :
- Forme : planéité, circularité ou cylindricité pour maîtriser la géométrie d’une surface.
- Orientation : parallélisme ou perpendicularité entre les éléments concernés.
- Position : localisation de trous, d’axes ou de surfaces par rapport à des références.
- Battement : variation admissible lors de la rotation d’une pièce autour d’un axe de référence.
Les références doivent correspondre aux surfaces ou éléments qui positionnent réellement la pièce dans son assemblage. Une référence mal choisie peut rendre la spécification difficile à interpréter, à fabriquer ou à contrôler.
Les états de surface et les finitions nécessaires
La rugosité décrit une caractéristique de la texture d’une surface ; elle ne se confond ni avec la précision dimensionnelle ni avec la planéité. Elle peut être importante pour un glissement, un contact, une portée ou une fonction d’étanchéité.
Il convient de préciser les exigences de surface là où elles répondent à un besoin identifié, plutôt que d’imposer systématiquement une finition fine sur toutes les faces. Les traitements, revêtements et éventuelles modifications dimensionnelles qu’ils entraînent doivent également être pris en compte dans la définition finale.
Comment répartir la précision selon la fonction de chaque surface
La précision à demander se déduit d’abord du rôle de chaque surface dans l’assemblage. La démarche de cotation fonctionnelle relie le besoin de fonctionnement aux spécifications et aux chaînes de cotes. Cette logique permet de distinguer les caractéristiques à contrôler précisément de celles pour lesquelles une tolérance générale peut suffire.
Prenons l’exemple fictif d’une platine fraisée destinée à recevoir un composant mécanique. Le tableau associe chaque fonction à une exigence de définition et à un contrôle envisageable, afin de préparer les choix de tolérancement.
| Caractéristique | Fonction | Exigence à définir | Contrôle envisagé |
|---|---|---|---|
| Logement de centrage | Positionner le composant | Diamètre, ajustement et géométrie adaptés | Mesure dimensionnelle et géométrique |
| Perçages de fixation | Permettre l’assemblage | Diamètres et positions fonctionnels | Contrôle du diamètre et de la position |
| Surface d’appui | Assurer un contact stable | Planéité et finition si nécessaires | Contrôle de forme et de surface |
| Contours extérieurs | Définir l’encombrement | Tolérances générales si suffisantes | Contrôle dimensionnel courant |
Cette répartition ne fournit pas directement les valeurs à inscrire : celles-ci dépendent de la pièce associée, des jeux admissibles et des conditions d’utilisation. Elle permet en revanche de repérer où une exigence particulière doit être justifiée avant la fabrication.
Vérifier les exigences avant de lancer l’usinage
Une fois les caractéristiques définies, il reste à vérifier leur cohérence globale. L’analyse doit porter sur les interactions entre les cotes, mais aussi sur les contraintes pratiques : matière, accessibilité des outils, bridage, reprises d’usinage et moyens de mesure.
Examiner les chaînes de cotes et le montage
Dans un assemblage, plusieurs écarts dimensionnels peuvent s’additionner. L’étude d’une chaîne de cotes consiste à identifier les dimensions qui influencent un jeu, une position ou un encombrement final. La méthode arithmétique examine notamment les combinaisons possibles aux limites des tolérances.
Exemple de calcul hypothétique : dans une chaîne additive de trois cotes affectées de ±0,10 mm, ±0,05 mm et ±0,05 mm, avec des coefficients de sensibilité de valeur absolue égale à 1, le cumul arithmétique maximal des écarts est ±0,20 mm : 0,10 + 0,05 + 0,05 = 0,20 mm. Il s’agit d’un cas aux limites, et non d’une estimation statistique de la dispersion réelle.
Ce type de vérification évite d’optimiser une cote isolée sans savoir si elle améliore réellement le montage. Une approche statistique peut aussi être étudiée, mais elle exige des hypothèses adaptées et des informations sur la variabilité du procédé.
Prévoir une méthode de contrôle réaliste
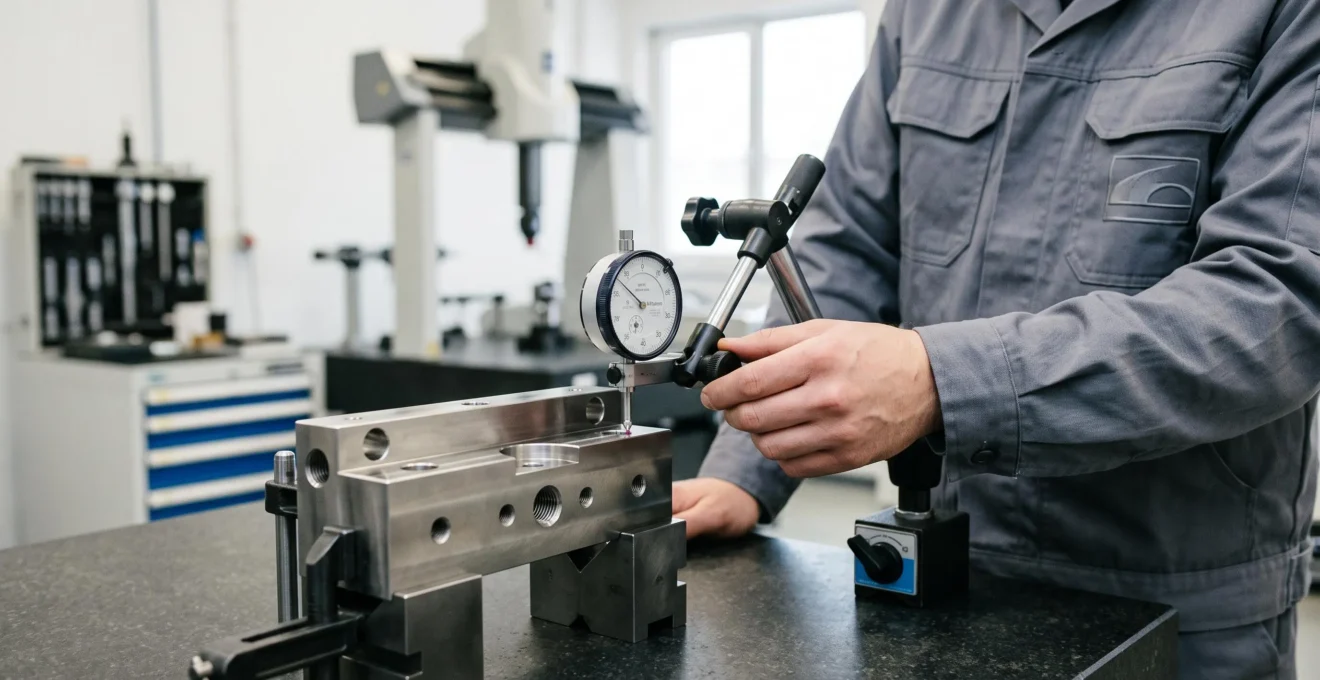
Une spécification doit pouvoir être vérifiée de manière cohérente. Un pied à coulisse peut convenir à certaines dimensions, tandis que des caractéristiques de position, de forme ou de très faible variation exigent des moyens de métrologie appropriés.
Pour les exigences critiques, il est utile de préciser les références de mesure, les conditions de contrôle et la manière d’apprécier la conformité. L’incertitude de mesure doit être prise en compte : une valeur affichée par un instrument ne suffit pas toujours à trancher à elle seule sur l’acceptation d’une pièce proche d’une limite.
Avant de valider le plan, il faut donc se demander quelle caractéristique sera contrôlée, avec quel moyen, selon quelles références et à quel stade de la fabrication. Cette discussion peut révéler une spécification ambiguë ou une difficulté de mesure à traiter avant la commande.
Les six vérifications avant de demander un devis
Un dossier de consultation clair permet à l’atelier d’identifier les exigences qui influencent véritablement la fabrication et de signaler les points nécessitant un échange technique.
- Identifier les cotes fonctionnelles et les ajustements nécessaires.
- Indiquer la référence des tolérances générales choisies.
- Définir les références et exigences géométriques utiles.
- Préciser matière, traitements et états de surface nécessaires.
- Fournir le plan de définition, les quantités et les conditions particulières.
- Faire confirmer la faisabilité et les modalités de contrôle.
Lorsque plusieurs solutions de fabrication sont envisageables, il est préférable de signaler les caractéristiques réellement prioritaires plutôt que de demander un assouplissement indistinct des tolérances. Les exigences de fonctionnement et de sécurité doivent rester respectées.
La maîtrise du coût d’une pièce mécanique sur mesure repose ainsi sur un tolérancement justifié, cohérent et vérifiable. L’objectif n’est pas d’obtenir la précision la plus élevée partout, mais celle qui assure la fonction attendue sans imposer des contraintes inutiles à la fabrication.